
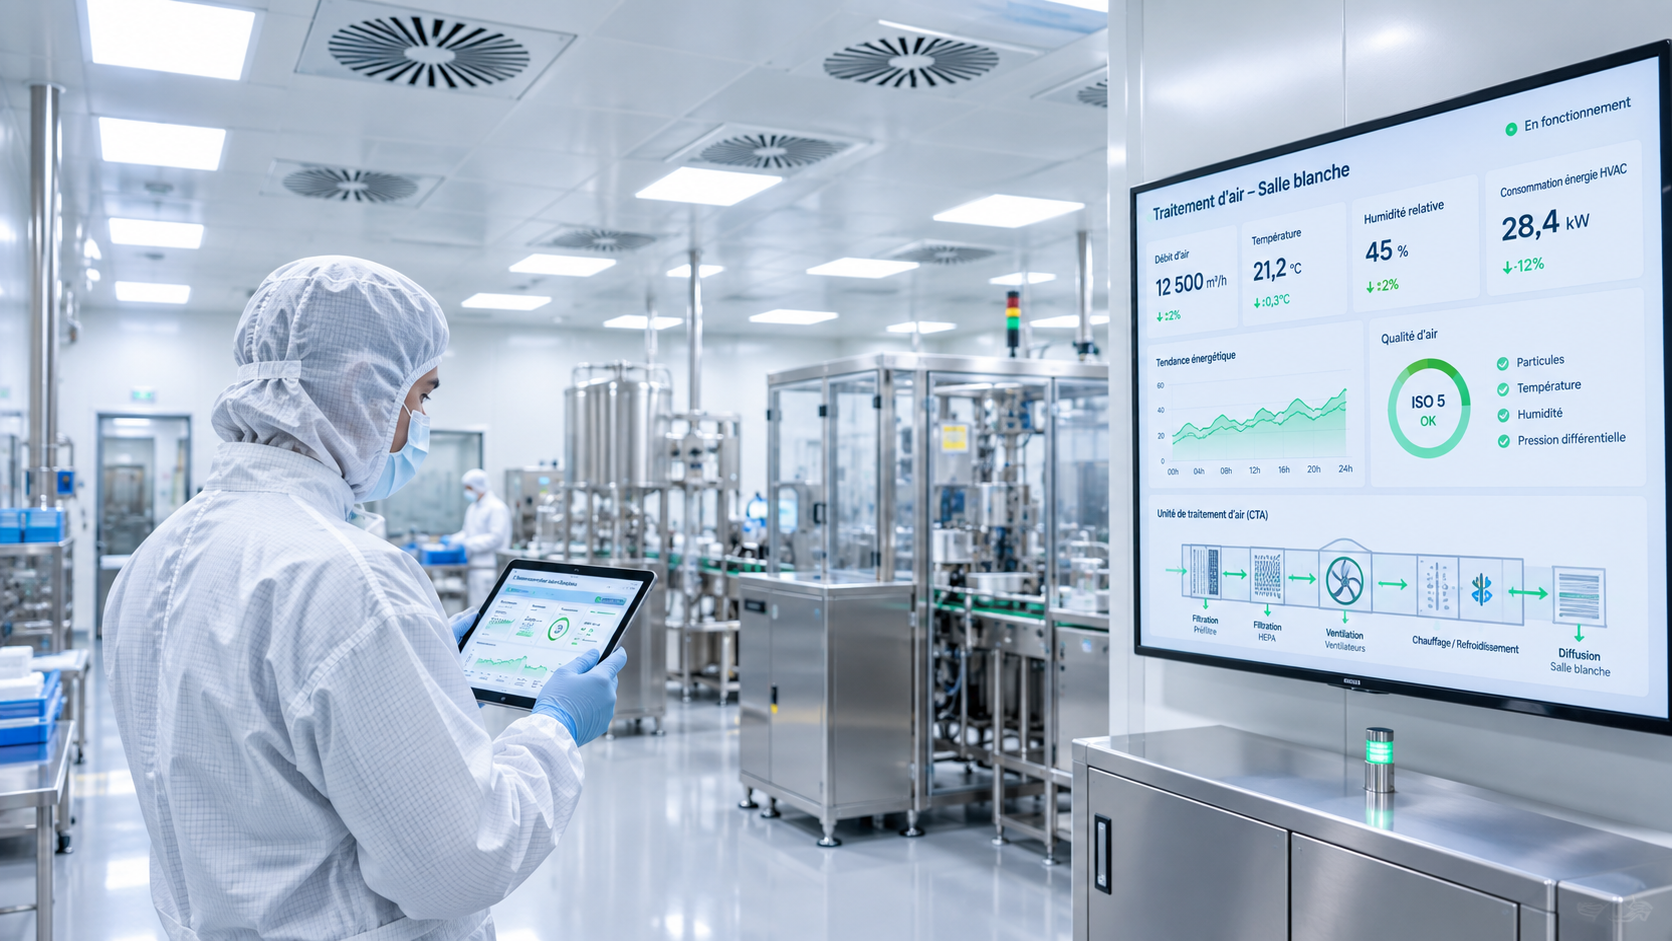
L’efficacité énergétique pharmaceutique se heurte à une contrainte que peu d’autres secteurs industriels connaissent : chaque watt économisé doit l’être sans jamais toucher à un paramètre validé. Salles blanches, vapeur propre, eau purifiée, chaque utilité d’un site pharmaceutique est à la fois un poste de consommation lourd et un paramètre sous contrôle qualité, documenté dans un dossier de validation.
C’est ce qui distingue un projet d’efficacité énergétique en pharmacie d’un projet équivalent en agroalimentaire ou en métallurgie : la marge de manœuvre technique existe, mais elle doit s’exercer à l’intérieur du cadre BPF/GMP, avec un contrôle de changement documenté avant toute modification d’un système classé.
Sur un site pharmaceutique, le traitement d’air des salles blanches représente généralement 50 à 75 % de la consommation électrique totale (Energy and Buildings, 2019), un ordre de grandeur cohérent avec les 60 à 80 % observés sur le terrain par OXA Groupe. La vapeur propre et l’eau purifiée pour injectables (WFI) s’y ajoutent comme deuxième poste lourd. Les fiches CEE IND-UT-133 (pilotage moteur avec récupération d’énergie) et IND-UT-134 (mesurage et pilotage énergétique) permettent de financer une partie de cette modernisation, tandis que les seuils DDADUE (2,75 GWh puis 23,6 GWh par an) rattrapent progressivement les sites les plus énergo-intensifs du secteur.
Qu’est-ce que l’efficacité énergétique appliquée à l’industrie pharmaceutique ?
L’efficacité énergétique pharmaceutique consiste à réduire l’énergie consommée sur les postes propres au secteur (salles blanches, vapeur propre, eau purifiée, air comprimé médical) sans altérer les paramètres validés : classe de propreté, taux de renouvellement d’air, cascade de pressions et conformité BPF/GMP. Elle s’appuie sur la mesure continue plutôt que sur l’estimation, pour documenter chaque optimisation.
Fabrication de principes actifs, façonnage de formes galéniques, conditionnement stérile ou façonnage à façon (CDMO) partagent un même profil : une part majoritaire de la consommation électrique passe par le traitement d’air des zones classées, plutôt que par les équipements de production eux-mêmes. C’est l’inverse du profil d’un site métallurgique ou agroalimentaire, où les postes de production (fours, chaudières) dominent.
Cette contrainte réglementaire ne s’oppose pas à l’efficacité énergétique, elle en change la méthode : au lieu d’agir directement sur les paramètres de traitement d’air, l’optimisation porte d’abord sur ce qui ne touche pas la zone classée elle-même (moteurs, groupes de production de froid, récupération de chaleur sur les rejets), puis sur les évolutions de paramètres qui passent par une requalification maîtrisée. Pour resituer cette démarche dans une vision d’ensemble, notre guide pilier efficacité énergétique industrielle détaille les leviers communs à tous les secteurs, de la mesure au financement.
Pourquoi les salles blanches pèsent-elles autant dans la facture électrique ?
Selon une étude publiée dans la revue scientifique Energy and Buildings (Loomans et al., 2019), le traitement d’air (HVAC) représente généralement 50 à 75 % de la consommation électrique totale d’une salle blanche, contre 60 à 80 % observés par OXA Groupe sur des sites pharmaceutiques français. La cause principale est le taux de renouvellement d’air constant imposé par la classe de propreté, combiné à la filtration HEPA et au maintien d’une cascade de pressions entre zones.
Une salle blanche pharmaceutique fonctionne en continu, 24 heures sur 24, même en dehors des heures de production, car l’arrêt du traitement d’air ferait perdre la classification de propreté validée. Le volume d’air renouvelé y est sans commune mesure avec un bâtiment tertiaire : dans une salle blanche, la quantité d’air renouvelée en une minute équivaut à celle renouvelée en une heure dans un bureau classique.
Un exemple documenté par un fabricant de filtration industrielle (Mann+Hummel) illustre l’ordre de grandeur du gisement : sur un site exploitant 14 centrales de traitement d’air totalisant 152 105 m³/h et fonctionnant 6 000 heures par an, le remplacement des filtres par une solution à plus faible perte de charge a réduit le coût énergétique de la ventilation de 57 %, faisant passer la dépense annuelle de 34 188 € à 14 391 €, tout en doublant la durée de vie des filtres (de 6 à 12 mois). Ce cas n’est pas un projet OXA Groupe, il illustre l’ampleur du gisement accessible sans modification des paramètres de traitement d’air validés.
Quel est le poids de la vapeur propre et de l’eau purifiée ?
Après le traitement d’air, la production d’eau purifiée et d’eau pour préparations injectables (EPPI/WFI) par osmose inverse ou distillation multi-effets, ainsi que la production de vapeur propre pour la stérilisation, forment le deuxième poste énergétique d’un site pharmaceutique. Ces utilités fonctionnent elles aussi en continu, pour garantir la disponibilité immédiate d’eau et de vapeur conformes aux pharmacopées.
La production d’eau pour préparations injectables mobilise des équipements thermiques lourds (distillateurs multi-effets, générateurs de vapeur pure) qui tournent en continu pour éviter tout risque de développement microbiologique dans les boucles de distribution, y compris pendant les arrêts de production. La vapeur propre, utilisée pour la stérilisation des équipements et des contenants, suit la même logique de disponibilité permanente.
Contrairement aux salles blanches, ces utilités thermiques offrent un vrai gisement de récupération de chaleur fatale : les condensats de vapeur et les rejets thermiques des distillateurs peuvent préchauffer l’eau d’alimentation ou couvrir un besoin de chauffage de locaux, à condition que cette valorisation n’interfère jamais avec la boucle d’eau ou de vapeur qualifiée elle-même.
Comment financer la modernisation des salles blanches et des utilités ?
La fiche CEE IND-UT-133 finance l’installation d’un système électronique de pilotage avec récupération d’énergie sur un moteur électrique triphasé jusqu’à 1 MW, une application directe aux ventilateurs et pompes des centrales de traitement d’air. La fiche IND-UT-134 finance le mesurage et le pilotage énergétique, préalable indispensable à toute demande d’exemption ISO 50001. Un dispositif dédié à la régulation des groupes de production de froid (IND-UT-115) complète ce financement pour les installations de froid process.
La fiche IND-UT-133 (mise à jour au 7 avril 2026) calcule le montant en kWh cumac selon la puissance du moteur et le temps de fonctionnement en phase de freinage ou de récupération, pour des moteurs asynchrones ou synchrones triphasés de puissance unitaire inférieure ou égale à 1 MW. Elle n’est pas cumulable avec la fiche IND-UT-102 dédiée à la variation électronique de vitesse seule, ce qui impose de choisir la fiche la plus adaptée à l’application visée avant le dépôt du dossier.
| Fiche CEE | Levier financé | Application type |
|---|---|---|
| IND-UT-133 | Pilotage électronique de moteur avec récupération d’énergie | Ventilateurs et pompes de centrales de traitement d’air |
| IND-UT-115 | Régulation d’un groupe de production de froid (basse pression flottante) | Froid process, climatisation des zones classées |
| IND-UT-134 | Mesurage d’indicateurs de performance énergétique | Plan de comptage, préalable à une exemption ISO 50001 |
Ce financement s’articule avec la démarche de mesure décrite dans notre simulateur de prime CEE IND-UT-134 : sur un site pharmaceutique, le plan de comptage cible en priorité les centrales de traitement d’air et les groupes de froid, les postes qui concentrent l’essentiel de la consommation électrique.
Comment concilier traçabilité énergétique et conformité BPF/GMP ?
Un site pharmaceutique tient déjà une documentation de qualification (IQ/OQ/PQ) et un système de contrôle de changement pour chaque équipement classé. Un plan de comptage énergétique s’ajoute à cette documentation sans la dupliquer : les capteurs et compteurs additionnels sont qualifiés comme tout autre instrument de mesure, et leurs données alimentent à la fois le reporting BPF et le dossier ISO 50001 ou DDADUE, plutôt que deux systèmes séparés.
C’est un avantage propre au secteur pharmaceutique : la culture de traçabilité documentée, déjà exigée par les référentiels BPF/GMP, rapproche structurellement un site pharmaceutique des exigences de preuve attendues par un audit énergétique NF EN 16247 ou un système de management de l’énergie ISO 50001. Les deux référentiels partagent la même logique : mesurer, documenter, démontrer, revoir périodiquement.
Dans la pratique, l’intégration d’une supervision énergétique sur un site validé suit un contrôle de changement classique : évaluation d’impact sur les systèmes qualifiés, qualification des nouveaux points de mesure, puis mise en service documentée. Une plateforme de supervision comme IoTMate vient se brancher en lecture sur les compteurs et capteurs existants ou additionnels, sans modifier les paramètres de régulation validés des systèmes classés. Notre guide IoT industriel détaille cette approche de supervision non intrusive.
Quelles obligations DDADUE et ISO 50001 pour un site pharmaceutique ?
Depuis la loi DDADUE du 30 avril 2025, tout site consommant plus de 2,75 GWh par an doit réaliser un audit énergétique conforme à la norme NF EN 16247, avec une échéance au 11 octobre 2026. Au-delà de 23,6 GWh par an, un système de management de l’énergie certifié ISO 50001 devient obligatoire, avec une échéance au 11 octobre 2027. Le fonctionnement continu des salles blanches et des utilités rapproche fréquemment les sites pharmaceutiques de forte capacité de ces seuils.
Une exemption existe pour les sites déjà certifiés ISO 50001 sur au moins 80 % de leur consommation, une option que la culture qualité déjà en place sur un site pharmaceutique facilite par rapport à d’autres secteurs industriels. Pour le détail complet des seuils, échéances et sanctions applicables à tous les secteurs, notre guide sur l’audit énergétique obligatoire en industrie et notre article sur la loi DDADUE détaillent le cadre réglementaire complet, non repris ici pour éviter la redondance.
Comment prioriser les investissements sur un site validé BPF ?
La priorisation commence par un plan de comptage ciblé sur les centrales de traitement d’air et les groupes de froid, sans toucher aux paramètres validés des zones classées. Cette mesure établit une référence de consommation réelle par centrale, identifie les postes où un pilotage moteur ou une régulation de froid peuvent réduire la consommation sans changement de classe de propreté, et documente les économies après travaux avec les mêmes compteurs.
Sur un site pharmaceutique, l’ordre des priorités diffère des autres secteurs industriels : les actions les plus rapides à mettre en œuvre sont celles qui ne touchent pas directement un paramètre critique du dossier de validation (motorisation, régulation de froid, récupération de chaleur sur condensats), avant d’envisager, dans un second temps et via un contrôle de changement complet, une révision des taux de renouvellement d’air eux-mêmes. Cette approche progressive limite le risque de requalification lourde tout en dégageant des économies mesurables dès la première phase.
Questions fréquentes sur l’efficacité énergétique en industrie pharmaceutique
Quelle part de la consommation électrique d’un site pharmaceutique est due aux salles blanches ?
Selon une étude publiée dans Energy and Buildings (Loomans et al., 2019), le traitement d’air représente généralement 50 à 75 % de la consommation électrique totale d’une salle blanche, un ordre de grandeur cohérent avec les 60 à 80 % observés par OXA Groupe sur le terrain en France. La cause principale est le renouvellement d’air constant imposé par la classe de propreté.
Peut-on réduire l’énergie d’une salle blanche sans perdre sa classification de propreté ?
Oui, dans une certaine mesure, sans modifier les paramètres validés : le pilotage électronique des moteurs de ventilation avec récupération d’énergie (fiche CEE IND-UT-133) et la régulation des groupes de froid (IND-UT-115) réduisent la consommation sans changer le taux de renouvellement d’air ni la cascade de pressions. Toute évolution du taux de renouvellement d’air lui-même nécessite en revanche un contrôle de changement documenté.
Quelles fiches CEE s’appliquent à un site pharmaceutique ?
La fiche IND-UT-133 finance le pilotage électronique de moteurs avec récupération d’énergie, applicable aux ventilateurs et pompes des centrales de traitement d’air. La fiche IND-UT-115 finance la régulation des groupes de production de froid. La fiche IND-UT-134 finance le mesurage et le pilotage énergétique, un préalable pour documenter une exemption ISO 50001.
Comment un plan de comptage énergétique s’intègre-t-il dans un site validé BPF ?
Comme tout ajout sur un système qualifié, l’installation de capteurs et compteurs suit un contrôle de changement documenté : évaluation d’impact, qualification des nouveaux points de mesure (IQ/OQ/PQ), puis mise en service tracée. Les données collectées peuvent ensuite alimenter à la fois le reporting BPF et le dossier ISO 50001 ou DDADUE, sans dupliquer les systèmes.
Un site pharmaceutique est-il concerné par l’audit énergétique obligatoire DDADUE ?
Oui, au même titre que tout site industriel : la loi DDADUE du 30 avril 2025 impose un audit énergétique NF EN 16247 aux sites consommant plus de 2,75 GWh par an, avec une échéance au 11 octobre 2026, puis un système de management de l’énergie ISO 50001 au-delà de 23,6 GWh par an. Le fonctionnement continu des utilités pharmaceutiques rapproche fréquemment les sites de forte capacité de ces seuils.
Quel est le deuxième poste de consommation après les salles blanches ?
La production d’eau purifiée et d’eau pour préparations injectables (WFI) par osmose inverse ou distillation multi-effets, ainsi que la production de vapeur propre pour la stérilisation, forment généralement le deuxième poste énergétique d’un site pharmaceutique, en fonctionnement continu pour garantir la conformité microbiologique des boucles de distribution.
Par où commencer un projet d’efficacité énergétique sur un site pharmaceutique ?
Par un plan de comptage ciblé sur les centrales de traitement d’air et les groupes de froid, sans toucher aux paramètres validés. Cette mesure établit une référence réelle, identifie les actions rapides à faible impact réglementaire (motorisation, régulation) avant d’envisager, via un contrôle de changement complet, une révision plus profonde des paramètres de traitement d’air.