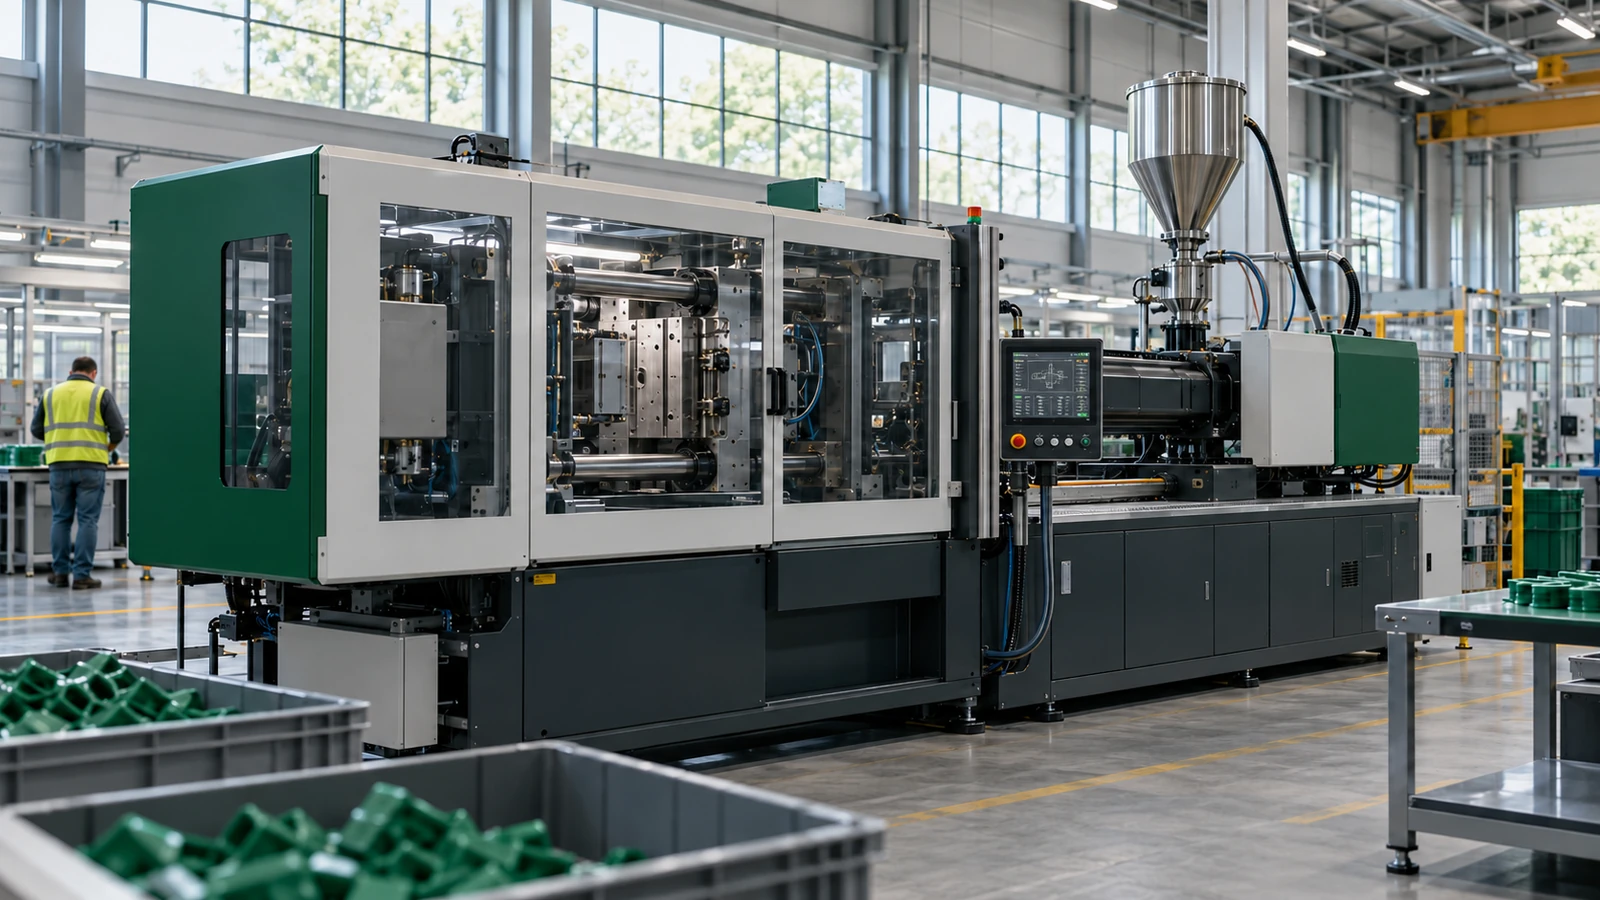
L’efficacité énergétique plasturgie se joue rarement où on l’imagine. Sur un site d’injection plastique, l’intuition pousse vers le chauffage des ateliers ou l’éclairage des lignes. Dans les faits, le poste qui pèse le plus lourd est celui qui transforme la matière : les presses à injecter elles-mêmes, suivies par le refroidissement des moules et la climatisation des zones de production.
Trois leviers concrets permettent d’agir sur cette réalité : le choix de la technologie de presse (hydraulique, hybride ou toute électrique), la récupération de la chaleur évacuée par les circuits de refroidissement, et un plan de comptage qui isole enfin ces postes au lieu de les noyer dans une facture globale. Un dispositif de financement spécifique aux presses à injecter, encore peu mobilisé par les PMI du secteur, change la donne sur le premier de ces trois leviers.
Sur un site de plasturgie, les presses à injecter et leur motorisation concentrent la majorité de la consommation électrique, loin devant le refroidissement des moules, l’air comprimé et l’éclairage. La fiche CEE IND-UT-129 finance le passage à une presse toute électrique ou hybride, jusqu’à 50 300 kWh cumac par kW de puissance installée en fonctionnement continu. Un plan de comptage dédié à ces trois postes est le préalable pour savoir où investir en priorité.
Où part l’énergie dans un atelier de plasturgie ?
Les presses à injecter et leur motorisation sont le premier poste de consommation électrique d’un atelier de plasturgie, loin devant le refroidissement des moules, la climatisation et l’air comprimé. Le chauffage des bâtiments reste un poste séparé, généralement couvert par une autre énergie.
Une étude de référence de l’Office fédéral suisse de l’énergie, menée sur un site modèle d’injection plastique, donne un ordre de grandeur utile pour prioriser un diagnostic, à adapter ensuite à chaque site réel par la mesure. Sur ce site modèle, les machines de moulage par injection, presses et motorisation associées, représentaient 71 % de la consommation électrique totale. Le refroidissement des machines et la climatisation des zones de production se partageaient ensuite environ 20 % à eux deux, loin devant l’air comprimé (4 %) et l’éclairage avec l’informatique (environ 5 %).
Cet ordre de grandeur, issu d’une étude suisse et non d’une mesure française, ne se substitue pas à un relevé propre à chaque site : la part de chaque poste varie selon le type de pièces produites, le taux d’utilisation des presses et la technologie déjà en place. Il reste toutefois cohérent avec un constat partagé par les acteurs du secteur en France : la motorisation des presses domine très largement la facture électrique d’un atelier d’injection, ce qui en fait le premier levier à instruire avant tout le reste.
Presse hydraulique, hybride ou toute électrique : quel impact sur la facture ?
Une presse hydraulique consomme en continu pour maintenir la pression, même pendant les phases où la machine n’exerce aucun travail utile. Une presse hybride ou toute électrique ne consomme qu’au moment du mouvement, ce qui réduit fortement la facture. La fiche CEE IND-UT-129 finance ce basculement, à neuf ou par kit de transformation, avec un montant qui dépend de la puissance de la presse et du régime de travail du site.
Une presse à injecter hydraulique classique maintient une pression hydraulique en permanence pour piloter ses vérins, y compris pendant les phases de refroidissement du moule où aucun mouvement mécanique n’est nécessaire. Une presse hybride ou toute électrique remplace tout ou partie de cette logique par des moteurs électriques asservis, qui ne consomment que lorsqu’un mouvement est réellement demandé. L’écart de consommation entre les deux technologies, à production équivalente, est l’un des leviers les mieux documentés du secteur.
Ce basculement est financé par la fiche CEE IND-UT-129 (« Presse à injecter toute électrique ou hybride »), une opération standardisée de l’ADEME peu mobilisée à ce jour par les PMI de la plasturgie en comparaison d’autres dispositifs CEE industriels plus connus. Elle couvre aussi bien l’achat d’une presse neuve que la transformation d’une presse hydraulique existante grâce à un kit d’hybridation, pour deux niveaux d’hybridation (une seule fonction électrifiée, ou au moins deux sur les trois).
| Opération | 1x8h | 2x8h | 3x8h, arrêt le week-end | 3x8h sans arrêt |
|---|---|---|---|---|
| Presse toute électrique neuve | 12 000 | 26 300 | 36 000 | 50 300 |
| Presse hybride (2 fonctions) neuve | 7 700 | 17 000 | 23 100 | 32 400 |
| Presse hybride (1 fonction) neuve | 4 500 | 9 900 | 13 500 | 18 900 |
| Kit de transformation vers hybride (2 fonctions) | 4 200 | 9 200 | 12 600 | 17 600 |
| Kit de transformation vers hybride (1 fonction) | 2 800 | 6 200 | 8 400 | 11 700 |
Montant en kWh cumac par kW de puissance électrique nominale de la presse. Durée de vie conventionnelle : 15 ans pour une presse neuve, 10 ans pour un kit de transformation. Source : fiche d’opération standardisée IND-UT-129 (ADEME, référentiel ATEE).
Pour une presse de 20 kW fonctionnant en 3×8 continu, le passage au tout électrique peut donc représenter plus d’un million de kWh cumac sur sa durée de vie conventionnelle, un volume qui se valorise auprès d’un délégataire CEE ou directement sur le marché pour les sites qui disposent du volume minimal requis. Ce chiffrage précis dépend toujours de la puissance réelle de la presse, lisible sur sa plaque signalétique, et du régime de travail effectif du site.
Comment réduire la consommation du refroidissement des moules ?
Le refroidissement des moules et la climatisation des zones de production représentent le deuxième poste de consommation électrique d’un atelier de plasturgie. La chaleur extraite par ces circuits est une chaleur fatale récupérable, le plus souvent perdue faute d’usage identifié à proximité.
Chaque cycle d’injection évacue de la chaleur du moule vers un circuit d’eau glacée, lui-même refroidi par un groupe de production de froid. Cette chaleur extraite est une chaleur fatale au sens où nous la détaillons pour le froid industriel : produite par le procédé, non utilisée en l’état, mais récupérable pour un usage à basse température (préchauffage d’eau de process, chauffage de locaux annexes) quand la configuration du site le permet.
Les groupes de froid qui alimentent ces circuits de refroidissement sont aussi le terrain d’application des fiches CEE de régulation à pression flottante (haute et basse pression), déjà actives sur d’autres secteurs industriels à forte demande de froid continu. Une régulation qui ajuste la pression de consigne au besoin réel du site, plutôt qu’à une valeur fixe surdimensionnée, réduit la consommation du groupe de froid sans toucher à la qualité du refroidissement des moules.
Où se cachent les pertes d’air comprimé sur une ligne d’injection ?
L’air comprimé pèse moins dans la facture électrique d’un atelier de plasturgie que les presses ou le refroidissement, mais reste un poste où les pertes passent facilement inaperçues : éjection des pièces, soufflage de nettoyage, fuites sur un réseau vieillissant.
Sur une ligne d’injection, l’air comprimé alimente principalement l’éjection des pièces hors du moule, le soufflage de nettoyage entre les cycles et, pour certains procédés, le soufflage de corps creux. Ce sont des usages ponctuels mais répétés des milliers de fois par jour, ce qui rend les fuites et les mauvais réglages de pression particulièrement coûteux à l’échelle d’une année de production. Les leviers de fond, détection de fuites, dimensionnement de la pression de service, récupération de la chaleur du compresseur, sont les mêmes que ceux détaillés dans notre guide sur les économies d’énergie en air comprimé industriel et ne sont pas répétés ici.
Comment mesurer la performance énergétique d’un site de plasturgie ?
Un plan de comptage dédié aux presses, au refroidissement et à l’air comprimé est le préalable pour savoir où investir en priorité, plutôt que de répartir un budget à parts égales entre postes sans connaître leur poids réel sur le site. La méthode suit la norme NF EN 17267, déjà détaillée sur le blog, et ne se limite pas à un relevé ponctuel.
Un diagnostic d’efficacité énergétique plasturgie commence toujours par cette étape de comptage, avant tout choix d’équipement. Sans comptage dédié, un site de plasturgie ne connaît le plus souvent que sa facture électrique globale, sans répartition entre presses, refroidissement et air comprimé. Le poids réel de chaque poste, mis en évidence plus haut sur un site de référence, peut pourtant varier sensiblement d’un atelier à l’autre selon l’âge du parc de presses, le taux d’utilisation des machines et la technologie de refroidissement en place. Seul un comptage propre au site permet de prioriser les investissements sur la base de données réelles plutôt que d’une moyenne de secteur.
Notre guide dédié au plan de comptage énergétique (norme NF EN 17267) détaille la méthode en six étapes pour construire ce comptage, du recensement des usages significatifs au calcul des indicateurs de performance énergétique (IPE) par poste. Appliquée à la plasturgie, cette méthode permet de calculer un IPE propre aux presses, par exemple en kWh par kilogramme de matière transformée, pour comparer objectivement plusieurs machines d’un même parc avant de décider laquelle remplacer en priorité.
Quelles obligations réglementaires pour un site de plasturgie ?
Un site de plasturgie est soumis aux mêmes seuils que tout autre site industriel au titre de la loi DDADUE : audit énergétique obligatoire au-delà de 2,75 GWh/an de consommation, système de management de l’énergie certifié ISO 50001 au-delà de 23,6 GWh/an. Le critère déclencheur est la consommation du site, pas sa taille ni son secteur.
La loi DDADUE (n°2025-391 du 30 avril 2025) s’applique à un site de plasturgie exactement comme aux autres secteurs industriels : au-delà de 2,75 GWh/an, l’audit énergétique réglementaire selon la norme NF EN 16247 est obligatoire depuis le 11 octobre 2026 ; au-delà de 23,6 GWh/an, c’est un système de management de l’énergie certifié ISO 50001 qui devient obligatoire à partir du 11 octobre 2027. Notre guide complet de la loi DDADUE détaille ces seuils, les sanctions associées et les modalités d’exemption.
Pour un parc de presses à injecter vieillissant, cet audit réglementaire est souvent l’occasion de documenter formellement le potentiel de financement CEE détaillé plus haut (IND-UT-129), plutôt que de traiter la conformité réglementaire et l’optimisation énergétique comme deux démarches séparées.
Pour resituer ces leviers d’efficacité énergétique plasturgie dans une démarche complète, notre guide pilier efficacité énergétique industrielle détaille l’ensemble de la méthode, de la mesure au financement des travaux.
Questions fréquentes sur l’efficacité énergétique en plasturgie
Quel est le premier poste de consommation énergétique sur un site de plasturgie ?
Les presses à injecter et leur motorisation. Sur un site de référence étudié par l’Office fédéral suisse de l’énergie, ce poste représentait 71 % de la consommation électrique totale, loin devant le refroidissement des moules, la climatisation et l’air comprimé.
Quelle est la fiche CEE spécifique aux presses à injecter ?
La fiche IND-UT-129, « Presse à injecter toute électrique ou hybride », finance l’achat d’une presse neuve ou la transformation d’une presse hydraulique existante par un kit d’hybridation. Le montant, en kWh cumac par kW de puissance, dépend du type de presse et du régime de travail du site, jusqu’à 50 300 kWh cumac par kW pour une presse toute électrique en fonctionnement 3×8 continu.
Pourquoi une presse électrique consomme-t-elle moins qu’une presse hydraulique ?
Une presse hydraulique maintient une pression en continu pour piloter ses vérins, même pendant les phases sans mouvement mécanique, comme le refroidissement du moule. Une presse hybride ou toute électrique ne consomme que lorsqu’un mouvement est réellement demandé, ce qui réduit la consommation à production équivalente.
Peut-on récupérer la chaleur du refroidissement des moules ?
La chaleur extraite des moules par le circuit d’eau glacée est une chaleur fatale récupérable pour des usages à basse température, comme le préchauffage d’eau de process ou le chauffage de locaux annexes, quand la configuration du site le permet. Les groupes de froid associés peuvent aussi bénéficier d’une régulation à pression flottante pour réduire leur propre consommation.
Comment prioriser les travaux d’efficacité énergétique sur un site de plasturgie ?
En posant d’abord un plan de comptage dédié aux presses, au refroidissement et à l’air comprimé, selon la norme NF EN 17267, pour connaître le poids réel de chaque poste sur le site plutôt que de se fier à une moyenne de secteur avant d’investir.
Un site de plasturgie est-il soumis à l’audit énergétique obligatoire DDADUE ?
Oui, dans les mêmes conditions que tout autre site industriel : au-delà de 2,75 GWh/an de consommation, l’audit énergétique réglementaire NF EN 16247 est obligatoire depuis le 11 octobre 2026. Le critère déclencheur est la consommation du site, pas son secteur d’activité.